铝合金与碳纤维是当代中高端自行车车架的两大主流材料。两者在强度、重量、骑乘体验上各有所长,但更关键的区别在于制造工艺:铝合金依赖焊接与热处理,碳纤维则靠铺层与固化。理解工艺差异,有助于海外买家在 OEM/ODM 项目中做出正确选型,并评估供应商的真实能力。
一、铝合金车架:焊接是核心
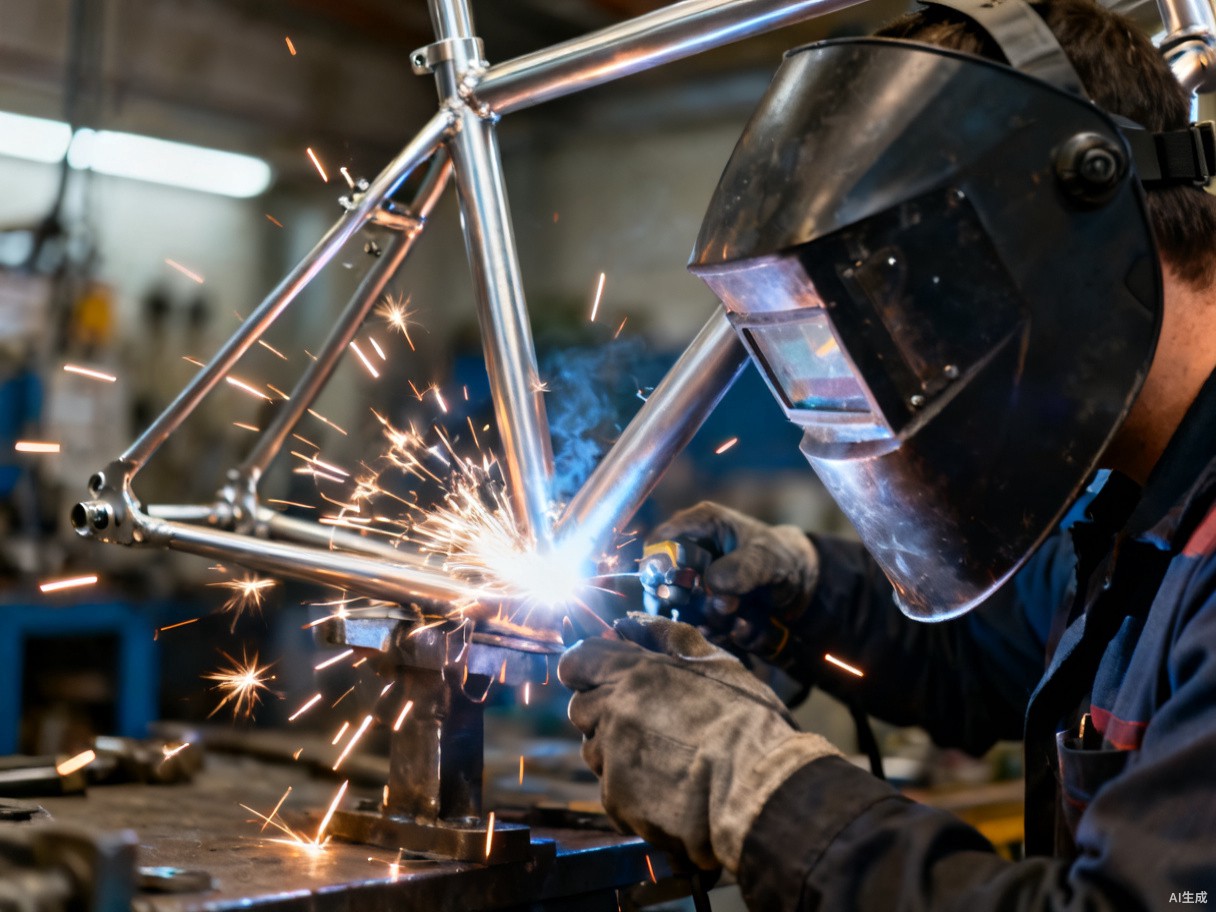
铝合金车架的制造流程通常为:管材切割 → 焊接 → 热处理 → 校直 → 表面处理。其中焊接工艺直接决定车架强度与疲劳寿命。
1. 主流焊接方式:TIG 焊
铝合金车架普遍采用 TIG 钨极氩弧焊(GTAW),原因如下:
- 焊缝质量高,无飞溅,成型美观;
- 适合薄壁管(壁厚 0.8–2.0 mm);
- 热影响区可控,变形小。
高端车架会使用 变极性 TIG(VP-TIG),可进一步减少气孔,提升焊缝致密度。
2. 关键控制点
| 控制项 | 标准要求 | 影响 |
|---|---|---|
| 焊前清洁 | 除油 + 化学清洗,4 小时内焊接 | 防止气孔与氧化夹杂 |
| 保护气体 | 纯氩或 Ar+He 混合,流量 8–15 L/min | 防止焊缝氧化发黑 |
| 焊接电流 | 90–140 A(视壁厚调整) | 过大烧穿,过小未焊透 |
| 焊缝余高 | 0.5–1.5 mm | 余高过高易应力集中 |
| 焊后热处理 | 固溶 + 人工时效(T6) | 恢复强度,6061 必做 |
3. 热处理:T6 是关键工序
6 系铝合金(6061、6063)焊后强度下降约 30%,必须通过 T6 热处理(530℃ 固溶 + 175℃ 人工时效)恢复强度。没有 T6 的铝合金车架不能上公路销售。审厂时应核查供应商的热处理炉温记录与时效时间。
4. 常见缺陷
- 气孔:焊前清洁不彻底或保护气流量不足;
- 未焊透:电流过小或坡口间隙不够;
- 咬边:焊枪角度不当,削弱母材;
- 热裂纹:多见于 7 系铝合金,需选用专用焊丝(ER5356 / ER4043)。
二、碳纤维车架:铺层决定一切
碳纤维车架的制造不涉及焊接,而是通过预浸布铺层、模具成型与高温固化完成。工艺核心在于铺层设计与固化参数。
1. 制造流程
- 裁切:将预浸布按设计角度(0°/±45°/90°)裁切;
- 铺层:在模具上分层铺贴,不同部位使用不同克重与角度;
- 预成型:加入内模与气袋,确保壁厚均匀;
- 固化:热压罐 120–150℃ 固化 60–90 分钟;
- 脱模与精修:去除毛边,打磨表面;
- 无损检测:超声波或 X 光检查内部气孔与分层。
2. 关键控制点
| 控制项 | 标准要求 | 影响 |
|---|---|---|
| 铺层角度 | 0° 主承力,±45° 抗扭,90° 抗冲击 | 角度错误直接降低刚性 |
| 固化温度 | 120–150℃,温差 ≤5℃ | 温度不足则树脂未完全交联 |
| 固化压力 | 0.4–0.6 MPa(热压罐) | 压力不足导致气孔与分层 |
| 含胶量 | 树脂占比 35%–42% | 过高发脆,过低结合力差 |
| 壁厚公差 | ±0.2 mm | 影响重量与刚性一致性 |
3. 常见缺陷
- 分层:铺层时未压实或固化压力不足;
- 气孔:预浸布回温时间过长,湿气侵入;
- 褶皱:铺层操作不当,纤维走向偏离;
- 富树脂区:死角部位树脂堆积,强度下降。
三、铝合金 vs 碳纤维:工艺对比
| 维度 | 铝合金车架 | 碳纤维车架 |
|---|---|---|
| 成型方式 | 焊接 + T6 热处理 | 铺层 + 热压罐固化 |
| 单件工时 | 1.5–2.5 小时 | 3–6 小时 |
| 模具成本 | 低(通用夹具) | 高(每款车型独立模具) |
| 重量刚性比 | 中等 | 高 |
| 一致性 | 受焊工技能影响大 | 工艺固化后一致性好 |
| 投产周期 | 4–6 周 | 10–16 周 |
| 适用定位 | 入门到中端 | 中高端到顶级 |
四、采购建议
- 认证体系:优先选择通过 ISO 9001 与 EN 14764/14766 测试的工厂;
- 样品验证:铝合金车架需索取焊缝剖面金相照片;碳纤维车架需索取超声波 C 扫报告;
- 批量抽检:每批次至少 3% 抽检,包含疲劳测试(ISO 4210)与落地冲击测试;
- 追溯管理:每只车架应有独立序列号,可追溯至焊工/铺层操作员与热处理批次。
杭东国际合作的自行车工厂覆盖铝合金与碳纤维两条产线,所有车架均按 ISO 4210 标准进行出厂测试,支持客户提供几何与贴花进行 OEM/ODM 定制。如需工厂审核或样品开发,请联系销售团队。